

 ENG
Hvis du spesifiserer en PMMA-arklinje, en profillinje eller en blandingslinje for akrylpellets, er ikke den første avgjørelsen skruediameteren. Det er varmehistorien. PMMA, eller polymetylmetakrylat, kalles ofte akryl, og det oppfører seg som en teknisk termoplast med høy klarhet inntil det blir overopphetet, overklippet eller matet med for mye fuktighet. Da kan den gulne, danne geler eller produsere bobler som ødelegger den optiske kvaliteten.
Den praktiske konklusjonen er enkel: en akryl PMMA-ekstruderingslinje bør velges ut fra dreiemomenttetthet, skruegeometri, vakuumventilering, matenøyaktighet, temperaturkontroll og pelletiseringsmetode, ikke av motorkilowatt alene. Denne guiden forklarer hva PMMA er, hvor ekstrudering passer, hvilke linjedetaljer som betyr noe, og hva du skal verifisere før kjøp.
Hva akryl PMMA er og hvorfor det er ekstrudert
PMMA er en gjennomsiktig termoplast laget av metylmetakrylat. Den er verdsatt for optisk klarhet, stivhet, utendørs værbestandighet og overflatehardhet. I følge publiserte polymerdataark har PMMA for generell bruk typisk en tetthet rundt 1,17 til 1,20 g/cm3, lystransmisjon nær 92 %, og en varmeavbøyningstemperatur ofte i området 80 til 100 °C, avhengig av kvalitet. Det er ikke det samme som polykarbonat: PMMA er klarere og mer ripebestandig, men det er mer sprøtt og mindre slagfast.
Ekstrudering er viktig fordi ikke alle PMMA-produkter er støpt. Støpte PMMA-plater lages ved å helle monomer mellom glassplater. Ekstruderte PMMA-plater, profiler, rør og forbindelser er laget ved å smelte og forme polymerpellets. Ekstrudering gir raskere sykluser, tettere tykkelseskontroll og enklere kontinuerlig produksjon. For blandere kan en dobbeltskrueekstruder også blande PMMA med slagmodifiserende midler, UV-stabilisatorer, fargestoffer eller andre polymerer.
PMMA-karakterer og behandlingsvindu
Akryl PMMA er ikke én enkelt oppskrift. Generelle karakterer fokuserer på klarhet og stivhet. Slagmodifiserte karakterer bytter ut noe klarhet for seighet. Varmebestandige kvaliteter hever mykningspunktet, men begrenser prosessvinduet. Ekstruderingskvaliteter leveres vanligvis som pellets og kan allerede inneholde smøremidler eller stabilisatorer. Tabellen nedenfor oppsummerer typiske kjøperhensyn, ikke faste spesifikasjoner.
| Karaktertype | Vanlig bruk | Ekstrudering forsiktig |
|---|---|---|
| Generell PMMA | Optisk ark, display, belysning | Fuktighetstørking og lav skjærkraft er kritisk |
| Effektmodifisert PMMA | Skilting, profiler, slitesterke deler | Lavere smeltetemperatur bidrar til å bevare slagstyrken |
| Varmebestandig PMMA | Automotive trim, linser, industrielle deksler | Smalere vindu; unngå dødpunkter og overoppheting |
| Ekstrudert PMMA | Ark, pipe, profil, pelletisering | Konsekvent mating og vakuumventilering forbedrer klarheten |
Et praktisk utgangspunkt for mange PMMA-ekstruderingskvaliteter er tørking ved 80 til 100 °C i 2 til 4 timer, deretter bearbeiding med smeltetemperaturer omtrent mellom 200 og 250 °C. Disse tallene er ikke universelle. En varmebestandig kvalitet kan trenge den øvre enden, mens en slagmodifisert klasse kan foretrekke den nedre enden. Det viktige poenget er at PMMA har liten toleranse for fuktighet og overdreven skjærvarme.
Typiske verdier fra offentlige polymerdataark; karakter, tykkelse og målemetode påvirker resultatene.
 KTS High Performance Series Engineering Plastic Extrusion Line Siden KTS High Performance Series viser ti tekniske plastekstruderingsmodeller med Do/Di, spesifikt dreiemoment, hastighet og effektdata for kontrollert smelting. Se produkt →
Twin-screw ekstrudering: Hvor PMMA-linjer lykkes eller mislykkes
Ved ekstrudering med to skruer behandles PMMA vanligvis på en av to måter: direkte ekstrudering av ark eller profil, eller blanding og pelletisering før et andre formingstrinn. Begge rutene er avhengige av kontrollert smelting. PMMA har høy smelteviskositet, så det genererer skjærvarme raskt. Hvis skruekonfigurasjonen er for aggressiv, kan polymeren brytes ned før operatøren ser en temperaturalarm.
En vellykket PMMA-linje inkluderer vanligvis: en gravimetrisk mater for konsekvent dosering; et tørkesystem oppstrøms; en samroterende dobbeltskrueekstruder med en moderat skjærskrueprofil; vakuumventilasjon for fuktighet og flyktige stoffer; en smeltepumpe eller skjermveksler når trykkstabilitet er viktig; og et pelletiserings- eller dysesystem tilpasset målproduktet. For blanding er spesifikt dreiemoment en nyttig indikator. KUNWEI opplyser at de har designet dobbeltskrueekstrudere med spesifikt dreiemoment opptil 14 Nm/cm3 for blandingsindustrien. Høyere dreiemomenttetthet kan tillate mer effekt per skruestørrelse, men det krever også bedre skruekjøling og prosesskontroll.
Kun skjematisk. Faktisk linjeoppsett avhenger av utgang, pelletform og nedstrømsforming.
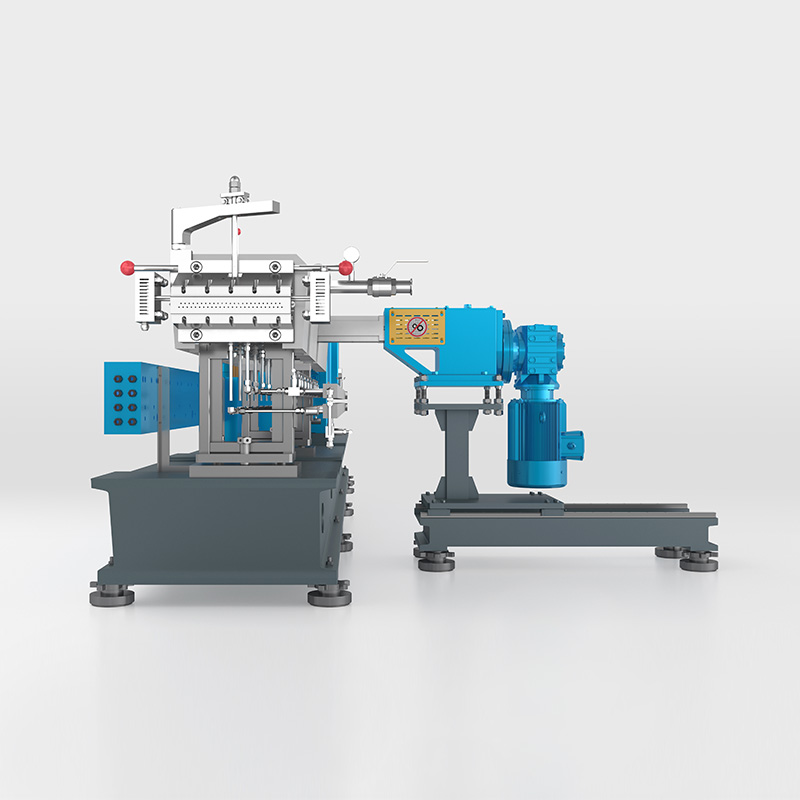 KTD produksjonslinje med dobbeltskrueekstruder med høy volum KTD High Volume Series-siden viser modeller og dreiemoment-, hastighets- og effektdata for høymomentblanding av fylte, reaktive eller skjærfølsomme materialer. Se produkt →
Blandings- og pelletiseringsvalg for akryl PMMA
Når PMMA er sammensatt, er målet jevn spredning uten å ødelegge molekylvekten. En samroterende dobbeltskrueekstruder med modulære skrueelementer lar prosessoren balansere transport, smelting, blanding og ventilering. For høy fyllstoff- eller additivbelastning kan en sidemater legge til mineralfyllstoffer eller forsterkende midler nedstrøms, etter at polymeren allerede har smeltet. Det reduserer skrueslitasje og unngår fôringsproblemer.
Pelletisering er neste avgjørelse. Strandpelletisering gir god visuell inspeksjon og fungerer godt for mange PMMA-forbindelser, men det krever nøye avkjøling. Undervanns pelletisering produserer runde pellets og kan håndtere høyere ytelse, men den trenger en ren formflate og stabilt smeltetrykk. Vannring-hot-face-skjæring er et annet alternativ for visse forbindelser. En brukt eller eksisterende linje kan noen ganger oppgraderes i stedet for å erstattes; for eksempel en teknisk plastpelletiseringslinje kan omarbeides med nye skrueelementer, matere og kontroller når polymerporteføljen endres.
Kjøpere bør be om en prøvekjøring med sin egen PMMA-karakter. Forsøket skal måle effekt, smeltetemperatur, dreiemoment, vakuumnivå, pelletform og gulning. Dersom leverandøren ikke kan vise hvordan ledningen håndterer fukt og skjærvarme, er tilbudet ufullstendig.
 Undervanns pelletiseringssystem for skruekstruder nedstrøms linjer Undervanns pelletiseringskutt smelter til granulat i sirkulerende vann, og bidrar til å redusere støv og støtte gjenbruk av kjølevann. Se produkt →
Nedstrøms utstyr og etterbehandlingskvalitet
PMMA pellets og ark bedømmes visuelt. En linje som produserer akseptable mekaniske egenskaper, men synlige svarte flekker, bobler eller fargeskift vil fortsatt mislykkes i markedet. Nedstrømsutstyr fortjener derfor like mye oppmerksomhet som ekstruderen. Fôringsnøyaktighet påvirker formuleringens konsistens. Vakuumventilering påvirker boble- og gelnivåene. Filtrering påvirker flekker. Kutting og avkjøling påvirker pelletsform og støv.
For plate- og profilekstrudering bestemmer dyse-, kalandrerings-, kjøle- og avføringssystemet tykkelsestoleranse og overflatefinish. For blanding bestemmer pelletiseringsapparatet, vannsystemet og klassifisereren bulkdensitet og nedstrøms fôringsatferd. En PMMA-linje trenger ofte et fjernings- eller siktetrinn, fordi finstoff kan forårsake fôringsstøt og optiske defekter. Den beste anskaffelsestilnærmingen er å definere det endelige produktet først, og deretter jobbe bakover for å skru design og nedstrømsutstyr.
Nøkkelspesifikasjoner, toleranser og innkjøpsrisikoer
PMMA-ekstrudering er mindre tilgivende enn mange råvarepolymerer, så spesifikasjoner bør skrives med toleranser. En praktisk spesifikasjon kan kreve smeltetemperaturstabilitet innenfor pluss eller minus 3 °C, vakuumventilering som kan nå et definert vakuumnivå, pelletlengdevariasjon innenfor et angitt område, og skrueelementer laget av slitesterkt materiale når fyllstoffer brukes. De nøyaktige tallene avhenger av karakter, produksjon og produkt.
Vanlige anskaffelsesrisikoer inkluderer å sammenligne kun motoreffekt, ignorere spesifikt dreiemoment; undervurderer tørking og ventilering; velge en pelletisering uten å teste smelten; og akseptere et skruedesign kopiert fra en annen polymer. En PMMA-forbindelse kan se bra ut ved lav effekt og mislykkes med full hastighet. Av den grunn bør aksepttesting inkludere en vedvarende kjøring ved målutgang, ikke en kort demonstrasjon.
Se også gjennom tjenestetilgang. PMMA-linjer trenger hyppig rengjøring under karakterskifte. Fatforinger, skrueelementer, formplater og pelletiseringsblader skal være tilgjengelige uten overdreven nedetid. Tilgjengelighet av reservedeler er viktig, spesielt for vakuumtetninger, varmeelementer og kutternav. En brukt eller renovert linje kan være attraktiv, men bare hvis skruegeometrien og kontrollene er omkonstruert for akryl. A masterbatch twin-skrue ekstrudering pelletisering linje oppgradering kan illustrere hvordan fôrings-, blande- og pelleteringsseksjoner tilpasses når materialet endres.
FAQ: Akryl PMMA ekstrudering og utstyr
Q1: Hva brukes akryl PMMA til?
PMMA brukes til skilting, belysningsdeksler, displayark, biltrim, medisinsk utstyr og optiske deler. Det er også blandet til pellets for ekstrudering og sprøytestøping.
Q2: Er PMMA det samme som akryl?
Ja, i daglig bruk betyr akryl vanligvis PMMA. Strengt sett er akryl en familie av polymerer, mens PMMA er den vanligste gjennomsiktige akrylplasten.
Q3: Kan PMMA ekstruderes?
Ja. Ekstruderte PMMA-plater, profiler, rør og pelletprodukter er vanlige. Nøkkelen er kontrollert tørking, moderat skjærkraft og stabil smeltetemperatur.
Q4: Hva er forskjellen mellom støpt og ekstrudert PMMA?
Støpt PMMA lages ved å helle monomer i former eller mellom glassplater. Ekstrudert PMMA lages ved å smelte pellets. Ekstruderte kvaliteter gir vanligvis tettere tykkelseskontroll og raskere produksjon.
Q5: Hvorfor trenger PMMA tørking før ekstrudering?
PMMA absorberer fuktighet. Hvis det ikke tørkes, blir vannet til damp i tønnen, noe som forårsaker bobler, sølvstriper og dårlig overflatekvalitet. Typisk tørking er 80 til 100 °C i 2 til 4 timer.
Spørsmål 6: Hvilken dobbeltskrue-ekstruder er best for PMMA-blanding?
En samroterende dobbeltskrueekstruder med tilstrekkelig dreiemomenttetthet, skånsom skruegeometri, vakuumventilasjon og nøyaktig gravimetrisk mating er vanligvis foretrukket. Den nøyaktige konfigurasjonen må testes med den spesifikke PMMA-karakteren.
For akryl PMMA-prosjekter er den sikreste veien å definere det optiske eller mekaniske målet, bekrefte harpikskvaliteten, tørke den ordentlig og teste den foreslåtte skruen og nedstrømsutstyret under reelle produksjonsforhold. En linje som beskytter smeltekvaliteten vil vanligvis overgå en lavere kostnadslinje som bare ser konkurransedyktig ut på papir.


