

 ENG
En glassfylt PA66-del som sprekker i en falltest får vanligvis skylden på formcellen. Spor den tre uker tilbake og partiet ble kuttet fra en blanding hvis glassbunter aldri åpnet seg helt, eller hvis fuktighet var 0,25 % i stedet for 0,10 %. Konstruerte polymerforbindelser bestemmes lenge før injeksjonsenheten - i formulering, fôring, smelteblanding og pelletbehandling.
Den korte versjonen: et sammensatt datablad er et tak, ikke et løfte. Det som når pressen er resultatet av en prosesskjede der hvert trinn har en toleranse, og den bredeste toleransen vinner. Gjennomgangen nedenfor følger den kjeden fra tilsetningssiloen til silen.
Hva konstruerte polymerforbindelser egentlig er
En ingeniørpolymer er en harpiksfamilie - PA6, PA66, PBT, POM, PC, PPS, PPA - valgt for et temperaturtak, et styrkegulv eller et krav til kjemisk motstand. En forbindelse er at harpiks etter armering, fyllstoffer, slagmodifiserende midler, flammehemmere og stabilisatorer er blitt smelteblandet inn i den og kuttet til pellets med et definert, repeterbart egenskapssett. To leverandører kan både sende "PA66-GF30" og produsere deler som oppfører seg annerledes, fordi karakternavnet beskriver sammensetning, ikke morfologi: fiberlengdefordeling, dispersjonskvalitet og additivplassering sitter utenfor navnet.
Det gapet er der de fleste kjøpsrisikoen lever. En forbindelse er en spesifikasjon, og spesifikasjonen må skrives i termer som ekstruderen faktisk kan holde.
| Komponent | Typisk lasting | Funksjon | Vanlig feil hvis feil spesifisert |
|---|---|---|---|
| Base harpiks (PA, PBT, POM, PC, PPS) | 50–90 % | Lastbane, temperaturtak, kjemikaliebestandighet | Feil viskositet, svak dispersiv blanding |
| Glassfiber | 10–50 % | Stivhet, krypemotstand, dimensjonsstabilitet | Fiberslitasje, sprø hjørner |
| Mineralfyllstoff (talkum, wollastonitt, kalsiumkarbonat) | 5–40 % | Warpage kontroll, overflate, kostnad | Agglomerater, støv, fødebroer |
| Effektmodifikator og kompatibilisator | 3–15 % | Duktilitet, faseadhesjon | Overmykning, plate ut på verktøy |
| Flammehemmende system | 5–25 % | UL 94 V-0 mål, glødetrådytelse | Mekanisk tap, skrukorrosjon |
| Stabilisatorer, smøremidler, kjernedannende midler | 0,1–2 % | Prosessstabilitet og levetid | Feederdrift ved svært lave hastigheter |
Tetthet er det raskeste fingeravtrykket av det som faktisk er i posen. En 30 % glassfylt PA66 ligger nær 1,36 g/cm³, en pen PA66 nær 1,14. Et tall som driver mellom leveransene betyr at lasten har drevet - eller at slipeforholdet har det.
Fire formuleringsspaker, og hva hver enkelt koster
Nesten hver ingeniørsammensetning er en forhandling mellom fire spaker. Flytt en og de andre flytter vanligvis tilbake.
- Forsterkning. Glassfiber fra 10 % til 50 % etter vekt løfter modul og krypemotstand og trekker forlengelsen hardt ned. Over omtrent 40 % blir fiberbrudd under blanding den begrensende faktoren i stedet for selve belastningen.
- Effektmodifisering og kompatibilisering. Koblingsmidler og elastomere modifiseringsmidler kjøper tilbake hakkslag og faseadhesjon; overdrevet, de myker delen og kan plate ut på verktøy.
- Flammehemming. Halogenfrie fosfor- eller metallhydroksidsystemer trenger ofte 15-25 % belastning, noe som koster mekanisk ytelse og kan angripe ubeskyttede skruekomponenter. Reiseretningen i industrien er mot reaktiv, molekylært bundet flammehemmende kjemi snarere enn passive tilsetningsstoffer.
- Stabilisering og smøring. Under 2 % av formuleringen og den vanligste kilden til drift, fordi ved disse hastighetene blir en matefeil på noen få gram per time en formuleringsfeil.
To press omformer disse avveiningene. Resirkulert og biobasert råstoff kommer med variabel smeltestrøm og forurensning, så blandingsvinduet må være bredere enn spesifikasjonen. I mellomtiden fortsetter elektriske applikasjoner - høyspenningskontakter, samleskinner, batterihus - å skyve sporingsindeks og flammeverdier oppover mens veggseksjoner blir tynnere.
Dispersjon, ikke laster, avgjør om forbindelsen fungerer
Compounding utfører to forskjellige blandejobber. Distributiv blanding sprer partikler jevnt gjennom smelten; dispersiv blanding bryter agglomerater fra hverandre og fukter individuelle fibre eller fyllplater. En skrue som er god på den ene er ikke automatisk god på den andre, og derfor er skruekonfigurasjon - ikke diameter alene - den virkelige spesifikasjonen.
Dispersiv blanding trenger stress, og stress kommer fra dreiemoment. Ekstrudere med to skruer med høyt dreiemoment kjøp prosesshøyde: samme gjennomstrømning ved lavere skruhastighet, eller en hardere dispersiv sone uten å overopphete smelten. KUNWEI bygger sammensetningsområdet sitt rundt et påstått spesifikt dreiemoment på opptil 14 Nm/cm³ over skruediametre fra 8 mm til 177 mm, som spenner over laboratorieforsøk og høyvolumproduksjon i én plattform.
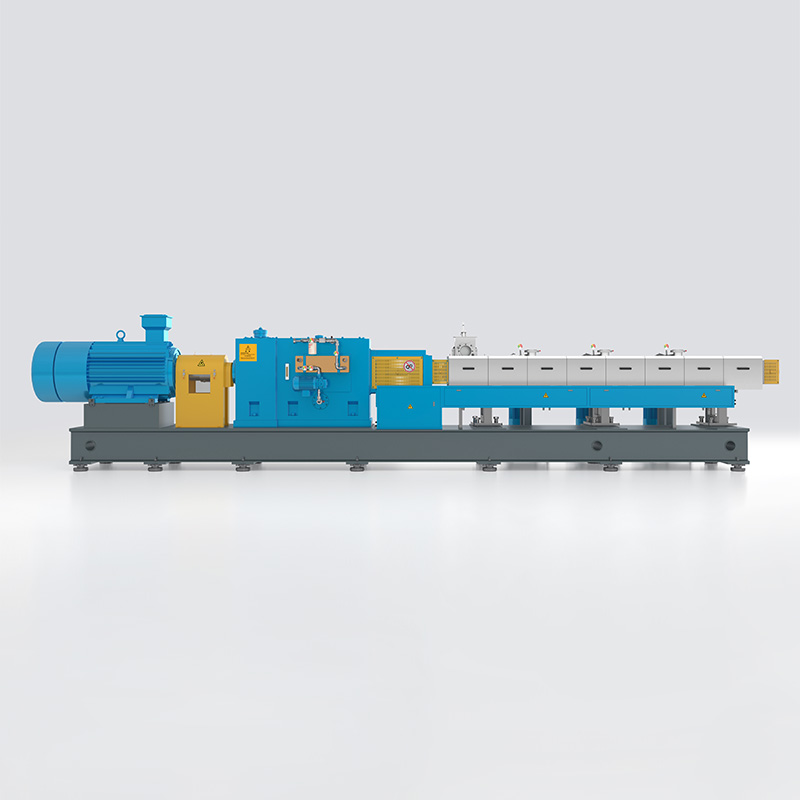 KTS High Performance Twin-Screw Extruder Series Kompounderingsplattform med to skruer med høyt dreiemoment som strekker seg fra laboratorie til høyvolumsmodeller, relevant for dispersiv blanding i fylte PP-blandinger. Se produkt →
Fôringsnøyaktighet setter det virkelige toleransebåndet
En 40 % talkumfylt PP-blanding trenger 400 kg fyllstoff per tonn. En halv prosent feil på den bekken er 2 kg per tonn ferdig pellet - nok til å flytte tetthet, forvrengning og modul utenfor en kundes innkommende inspeksjon.
Gravimetriske tap-i-vekt matere holder denne feilen nede ved å veie hele beholderen og dens innhold; volumetriske enheter driver med bulkdensitet. Der fyllstoffer er lette og luftige, øker sidemating med undertrykksassistanse bulkdensiteten ved innløpet og stopper brodannelse før materialet når skruen.
 Skrueekstruder sidemater for pulver og fiber Tvunget sidemating av pulver, kort fiber eller premix, med undertrykksassistanse for å forbedre bulkdensiteten og mateeffektiviteten i blandingslinjer. Se produkt →
Praktisk sjekk: be om materens repeterbarhet i gram per time med målhastigheten din, ikke som en prosentandel av full skala. Spør så hvor mange sidematerporter fatet har, og om senere fatseksjoner kan omfordeles når neste formulering kommer.
Kutting, avkjøling og tørking: Hvor penger lekker ut
Pelletisering er der en god blanding blir et godt produkt, eller en forsendelse av bøter. Strandpelletering med vannbad passer til glassfylte kvaliteter der fiberlengderetensjon er viktig og tråden forblir rund; undervanns pelletisering håndterer høy gjennomstrømning og myk eller klissete smelter, og en lukket vannløkke holder støv ute av planteluften. Vannring-hot-face-skjæring sitter mellom de to og er vanlig på fylte polyolefiner.
To tall betyr mer enn maskintypen: finstoff under 1 mm, og fuktighet ved posen. Glassfiberblandinger avgir finstoff ved kutteren og ved hver pneumatisk overføring etterpå, og disse finstoffene er fiberrike, så en skjerm som fjerner dem fjerner også en del av formuleringen. Tørking må spesifiseres mot harpiksen - PA og PBT trenger langt mer enn PE eller PP - og fuktighetsmålet hører hjemme i innkjøpsordren, ikke i operatørens minne.
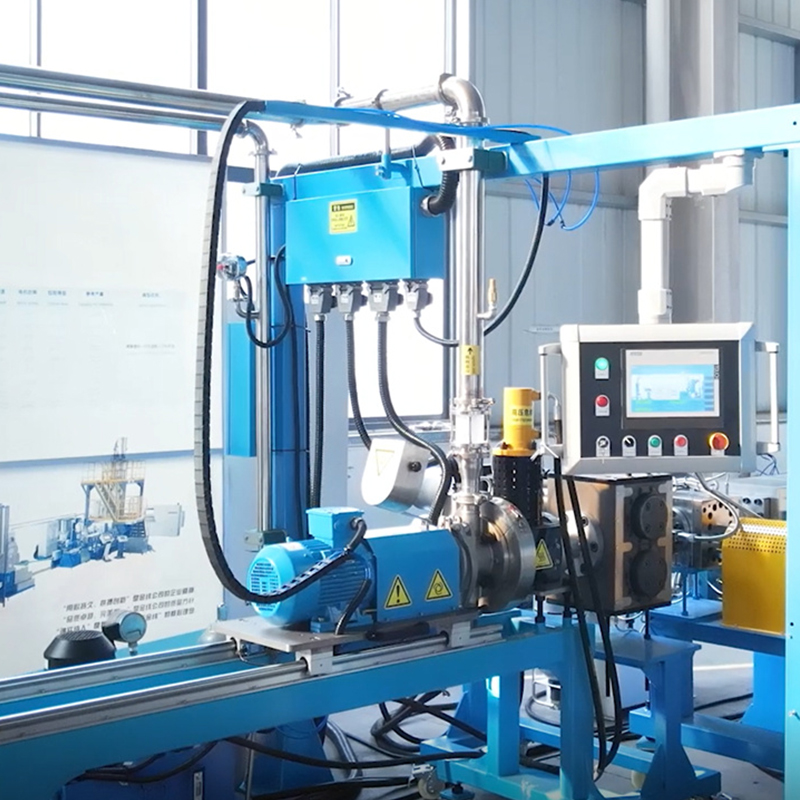 Undervanns pelletiseringssystem for ekstruderte forbindelser Lukket undervanns pelletisering av formflate konverterer smeltet forbindelse til granulat og hjelper til med å begrense støv, med sirkulerende kjølevann for ekstrudering nedstrøms linjer. Se produkt →
Kvalitetsporter verdt å skrive inn i kjøpsordren
Standard testmetoder fjerner de fleste argumenter før de starter. Et brukbart portsett for ingeniørforbindelser ser slik ut:
- Strekkegenskaper i henhold til ISO 527-2 eller ASTM D638, med testhastighet oppgitt - fylte og ufylte kvaliteter er forskjellige.
- Bøyemodul til ISO 178; Charpy- eller Izod-støt til ISO 179-1 eller ISO 180, hakket og uten hakk, ved en oppgitt temperatur.
- Smeltemassestrømningshastighet til ISO 1133 ved en oppgitt temperatur og belastning; tetthet til ISO 1183.
- Brennbarhet i henhold til UL 94 eller IEC 60695-11-10 med prøvetykkelse kalt ut; komparativ sporingsindeks til IEC 60112 for elektriske kvaliteter.
- Fuktighet ved levering av Karl Fischer eller tap-ved-tørking, pluss en pelletstørrelsesfordeling og fingrense.
Defekter er raskere å jage når symptomet er tilpasset stadiet som forårsaket det.
| Symptom | Mest sannsynlig stadium | Første ting å sjekke |
|---|---|---|
| Svarte flekker | Smelte, oppholdstid | Døde flekker i skruen, tønneslitasje, fargeskifte |
| Bobler eller tomrom | Devolatilization, fuktighet | Vakuumnivå, ventilasjonstilstand, fortørking |
| For høye bøter | Kutting, overføring | Bladslitasje, vanntemperatur, lufthastighet |
| Fiberrik overflate, sprø hjørner | Dispersjon, fiberslitasje | Skruekonfigurasjon, sidematerposisjon, dysetrykk |
| Dimensjoner flytende mellom partier | Fôring, ettermalingsforhold | Materkalibrering, virgin-to-remal balanse |
Fem spørsmål å stille før du sammenligner priser
- Hvilket spesifikt dreiemoment og ledig volum leverer den oppgitte maskinen ved min gjennomstrømning? Et dreiemoment uten diameter og volum er markedsføring.
- Hvor mange fôringspunkter, og hvilke kan sidefôres? Høye fyll- og glassmengder går nedstrøms, ikke inn i halsen.
- Hvor mange devolatiliseringstrinn, og er det en vakuumport foran dysen? Flyktige stoffer forlater på forskjellige punkter avhengig av harpiksen.
- Hvilken pelletiseringsrute, og hva koster en omlegging? Strand- og undervannsledninger har svært forskjellige nedetidsprofiler ved 5 t/t og ved 500 kg/t.
- Hva er ettermonteringsveien? Tønner, skrueelementer og sidematere bør kunne rekonfigureres for neste formulering, ikke bare denne.
Eksisterende linjer svarer ofte annerledes på disse spørsmålene. En ettermontering, for eksempel en engineering plast pelletisering produksjonslinje oppgradering, kan legge til dreiemoment og en sidemater til en brøkdel av prisen for en ny maskin - forutsatt at girkassen og løpehullene fortsatt har margin.


