

 ENG
Stå ved en manuell fôringsstasjon i ett skift, og mønsteret gjentas: operatøren øser tilsetningsstoff fra en pose, vekten overskrider, noe øses tilbake, og rekorden viser fortsatt 25,0 kg. På tvers av åtte ingredienser og tre skift blir disse små korreksjonene målbare variasjoner i hver batch. Automatisert ingrediensveiing og dosering erstatter denne menneskeavhengige sløyfen med belastningsceller, skruematere og programmerbar kontroll som låser hver komponent til et repeterbart mål. Denne artikkelen forklarer hvordan du automatiserer veiing og dosering på en twin-screw compounding line: veieprinsippene, utstyrsarkitekturen, utvalgskriteriene og implementeringstrinnene som unngår kostbare feil.
Hvorfor automatisere veiing og dosering på en blandingslinje
Business casen starter med repeterbarhet. En vekttapmater måler sitt eget vekttap over tid og korrigerer skruhastigheten i sanntid, slik at en endring i bulkdensitet ikke lenger endrer den leverte massen. Manuell veiing avhenger i stedet av operatørteknikk, vektinnstillingstid og øsemetode - alle kilder til tilfeldige feil.
Hva automatisering faktisk endrer
- Nøyaktighet som holder seg over tid: gravimetrisk dosering holder vanligvis avviket innenfor ±0,25–0,5 % av settpunktet, mens manuell batchveiing vanligvis varierer med ±2–3 %.
- Digital oppskriftshåndtering: målvekter, toleranser og fôrsekvenser lagres i kontrolleren; hver batch logges for sporbarhet og kvalitetsrevisjoner.
- Renere og sikrere drift: operatører arbeider borte fra støv og gjentatte løft; lukket overføring reduserer søl, forurensning og materialtap.
- Raskere overgang: bytte av resepter er en parameterendring på HMI, ikke en re-målingsøvelse med notater og gjetting.
Det samme prinsippet gjelder for masterbatch, ingeniørplast, høyfyllingssystemer og biologisk nedbrytbar modifikasjon: bare det som måles kan holdes konstant.
Volumetrisk eller gravimetrisk: Bestem veieprinsippet først
Den første avgjørelsen er ikke hvilken matemodell, men hvilket veieprinsipp. En volumetrisk mater doserer etter volum: skruhastigheten bestemmer produksjonen, så hvis bulktettheten skifter - gjennom fuktighet, segregering eller påfyllingspakking - skifter den leverte massen også. En gravimetrisk mater doserer etter masse: Lasteceller måler kontinuerlig vekt og kontrolleren justerer hastigheten for å holde massestrømmen konstant. For kritiske eller dyre ingredienser, og for de fleste kontinuerlige ekstruderingsprosesser, er gravimetrisk vekttapkontroll referanseteknologien. Du kan lese mer om kontrollprinsippet bak vekttap fôring i vår detaljerte forklaring.
Vektøkning er batchformen til den samme ideen: materiale mates inn i et fartøy til vekten når målet, og tømmes deretter. Den passer til batchblanding, mindre tilsetningsstoffer og premix-oppskrifter som trenger en fast vekt per syklus. Den praktiske regelen: kontinuerlig ekstrudering og kritisk dosering bør bruke vekttap; diskrete batch-oppskrifter kan bruke gain-in-weight; ikke-kritiske materialer med stabil bulkdensitet kan doseres volumetrisk til lavere pris.
| Matertype | Veieprinsipp | Typisk nøyaktighet | Passer best for | Se opp for |
|---|---|---|---|---|
| Vekttap mater | Gravimetrisk, kontinuerlig | ±0,25–0,5 % av settpunktet | Pulvere, pellets og lavdose tilsetningsstoffer på ekstruderingslinjer | Etterfyllingssyklus forstyrrer målingen kort |
| Automatisk vektmater | Gravimetrisk, batch (økning i vekt) | ±0,5–1 % av målet | Diskrete batch-oppskrifter, mindre ingredienser | Syklustid per batch |
| Volumetrisk skruemater | Volumetrisk | ±1–2 % av settpunktet | Stabile bulktetthetsmaterialer, grove pellets | Tetthetsdriftsendringer leverte masse |
| Konisk (konisk) mater | Volumetrisk, can be gravimetric | Avhenger av konfigurasjon | Lavdose tilsetningsstoffer og høyfyllingssystemer | Konisk geometri må samsvare med pulverstrømmen |
Sammenligning av de to kontrolltilnærmingene på et øyeblikk
Radardiagrammet nedenfor sammenligner volumetrisk og gravimetrisk dosering på tvers av de fem kriteriene som betyr mest på en blandingslinje. Gravimetrisk kontroll vinner på nøyaktighet og kontinuerlig prosessegnethet på bekostning av høyere initialinvestering; volumetrisk kontroll forblir attraktiv når toleransene er avslappet.
Hvor reell nøyaktighet kan sammenlignes
Nøyaktighetstall refererer til maksimalt avvik fra settpunkt under stabile forhold. Gapet mellom manuell praksis og gravimetrisk kontroll er hvor avkastningen på automatisering kommer fra.
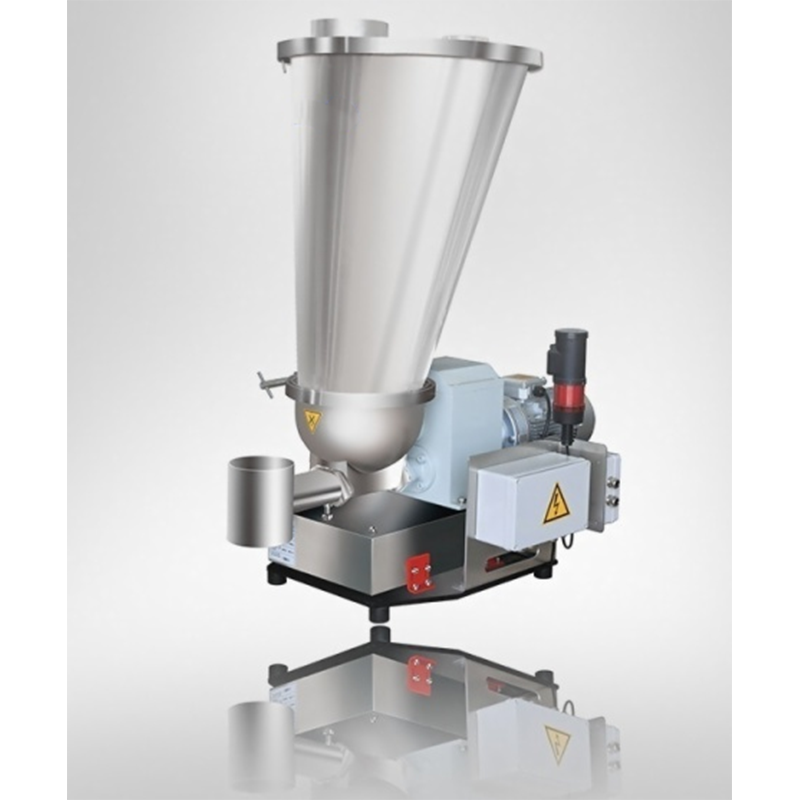 Gravimetrisk vekttap mater med integrert kontroll Denne løsningen kombinerer lagring, veiing, transport og lukket sløyfe-dosering for kontinuerlige blandingslinjer. Den passer operatører som søker presis gravimetrisk kontroll og automatisering for å redusere avvik fra settpunkt. Se produkt →
Anatomien til et automatisert doseringssystem for en ekstruderingslinje
En automatisert doseringsstasjon er en kjede av fire funksjoner: lagring og tømming, veiing, transport inn i prosessen og kontroll. Skjemaet nedenfor viser en typisk konfigurasjon på en blandingslinje med to skruer - en vekttap mater med trakt og lasteceller som mater tønnen, en sidemater for høyfyllingspulver og et sentralt kontrollskap som kjører oppskriftene og lukket sløyfedosering.
Materiale forlater beholderen og passerer gjennom mateskruen; lastcellemodulen rapporterer vekttap til kontrolleren; kontrolleren justerer skruhastigheten kontinuerlig; og hver doseringshendelse registreres mot batchnummeret. Den samme arkitekturen skalerer fra en enkelt mater til en komplett blandingslinje med ti eller flere ingredienser.
Effekten på prosessstabilitet viser seg raskt i batchdata. I den illustrative trenden nedenfor vandrer en manuell stasjon ettersom operatører og materialegenskaper endres, mens den automatiserte linjen holder et smalt bånd rundt målvekten.
For satsvis premiks eller veie-og-dump-operasjoner, utfører en automatisk vektmater en økning i vekt-dosering i et mottaksbeholder. Fordi målvekten legges inn fra HMI, tar reseptendringer sekunder, og systemet flagger automatisk enhver dose som faller utenfor toleransen.
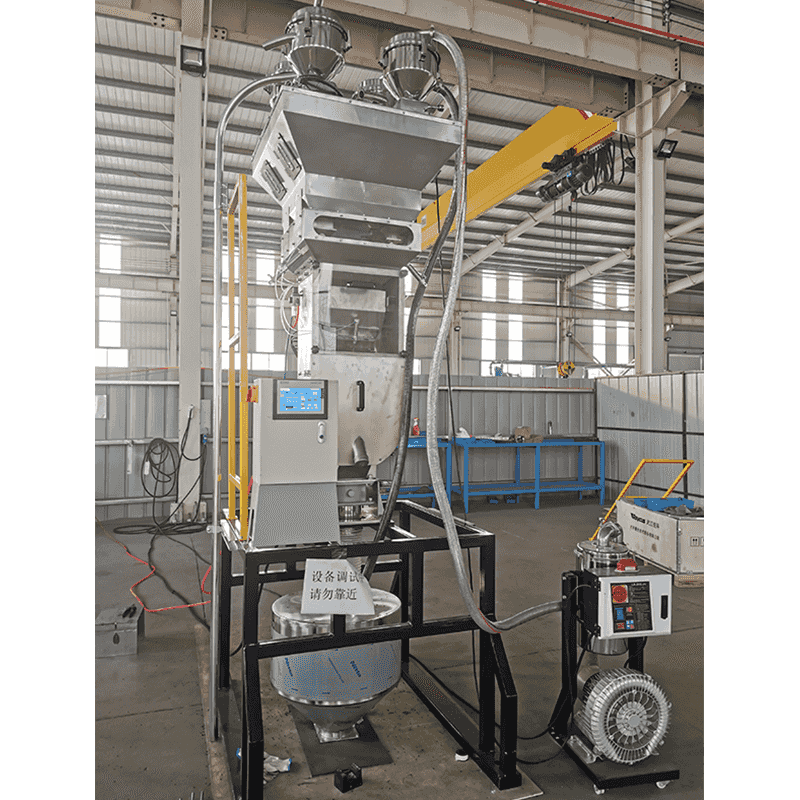 Automatisk Gain-in-Weight batching og blandesystem Designet for batch-premix eller vei-og-dump-operasjoner, måler dette systemet automatisk hver ingrediens inn i mikseren. Det forenkler oppskriftsendringer via HMI og flagger doser utenfor toleranse for jevn produktkvalitet. Se produkt →
Utvalgskriterier og vanlige innkjøpsfeil
Valg av mater bestemmes av pulveret, ikke av brosjyren. En sjekkliste som dekker materialadferd og prosessgrensesnitt vil forhindre de fleste mislykkede installasjoner.
- Materialegenskaper: bulkdensitet og dens variasjon, partikkelstørrelse, flytbarhet, fuktighet og temperaturgrenser.
- Nøyaktighet requirement: definere toleransen fra produktspesifikasjonen, og angi materens nøyaktighet i de samme enhetene.
- Innmatingshastighetsområde: den minste stabile matehastigheten betyr vanligvis mer enn maksimum; en 10:1 turndown er et vanlig mål.
- Påfyllingsstrategi: Vakuum, mateskrue eller manuell etterfylling må være utformet slik at etterfyllingstiden er kort i forhold til arbeidsvolumet i beholderen.
- Rengjøring og bytte: for hyppige farge- eller materialendringer, demonteringstid og kontaktflater bestemmer brukbar kapasitet.
- Kontrollgrensesnitt: materen bør utveksle settpunkter, faktisk hastighet, påfyllingsstatus og alarmer med ekstruder-PLS uten tilpasset protokollarbeid.
Hvor installasjoner går galt: de vanligste feilene er valg av volumetrisk kontroll for et materiale hvis tetthet varierer, montering av belastningsceller der vibrasjon fra ekstruderen kommer inn i veiemodulen, og ignorering av påfyllingsdynamikk - en mater er bare så nøyaktig som påfyllingssyklusen.
Ettermontering av en eksisterende linje er vanligvis mulig: matere, veieceller og et kontrollskap kan legges til uten å erstatte ekstruderen. Vår ettermontering og oppgraderingsprosjekter systematisk dekke slike tilfeller, fra ingeniørplast til masterbatch-linjer med høy fylling.
For forbindelser med 40–80 % fyllstoff – kalsiumkarbonat, talkum, flammehemmere eller kjønrøk – foretrekkes nedstrøms sidemating fremfor tilsetning av hovedbeholder. En sidemater bruker en konisk skrue, ofte med undertrykksassistanse, for å skyve pulver med lav bulktetthet inn i den delvis smeltede polymeren, noe som forbedrer spredningen og reduserer slitasje på oppstrøms skrueseksjoner.
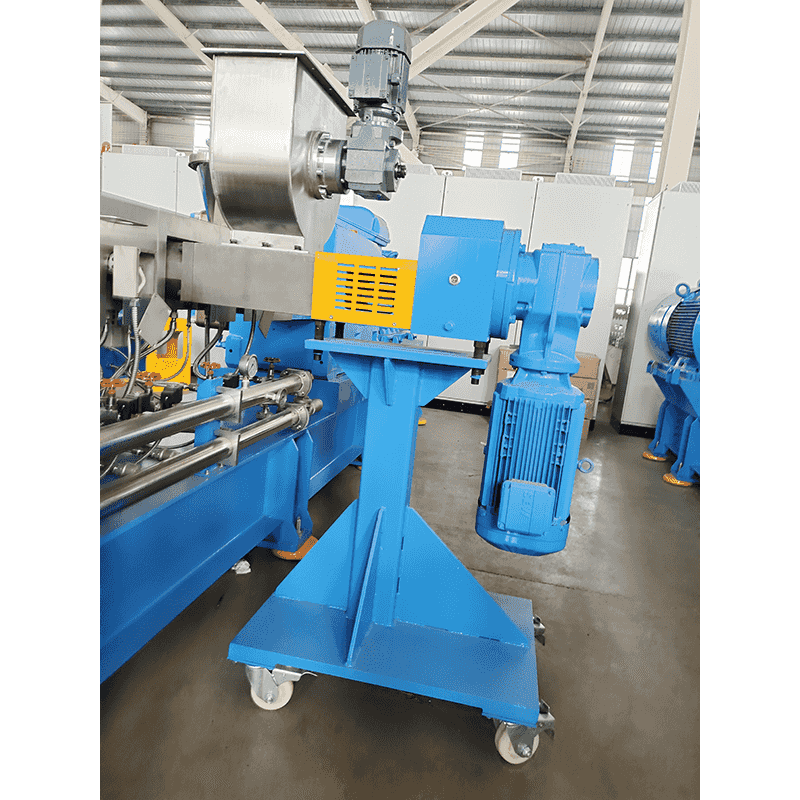 Sidemater for høyfylling og pulverbehandling En sidemater med tvangsmating som håndterer pulver, korte fibre eller forblandingsmaterialer. Den kan bruke undertrykkspumping for å øke bulktettheten, og forbedre effektiviteten ved mating av høyfyllingsforbindelser nedstrøms på dobbeltskruelinjer. Se produkt →
En praktisk implementeringsvei
Automatisering trenger ikke være en ombygging i ett grep. En trinnvis bane reduserer risiko og lar operatører bygge tillit med de nye kontrollene.
- Karakteriser hvert materiale. Mål bulkdensitet og dens variasjon, partikkelstørrelse, flytbarhet, fuktighet og temperaturgrenser. Pulveradferd avgjør matetype, skrugeometri og traktdesign.
- Definer nøyaktighetsmålet for hver ingrediens. Utlede det fra produktspesifikasjonen, ikke fra leverandørmarkedsføring. Et masterbatch-fargesystem trenger strammere toleranse enn et rimelig fyllstoff.
- Velg veieprinsipp og mater per komponent. Vekttap for kontinuerlig kritisk dosering, vektøkning for batchtilsetninger, sidemater for nedstrøms fyllstoff.
- Planlegg kontrollintegrasjon. Tildel PLS-innganger og -utganger, reseptlagring, alarm og låselogikk med ekstruderhastighet, pluss datalogging for batchrapporter.
- Installer, kalibrer og valider. Kjør en statisk vektkontroll, deretter en dynamisk test ved minimum og maksimum matehastigheter. Et riktig innstilt vekttap-system bør holde sin nominelle nøyaktighet over en 10:1 nedreduksjon.
- Juster påfylling og oppstart. Påfyllingsnivå, demping og gjenvinning av hastighet avgjør om nøyaktighet oppnås i produksjonen – ikke bare i aksepttesten.
Validering avslører vanligvis to overraskelser: den reelle bulktetthetsvariasjonen til det innkommende materialet, og den mekaniske stivheten som trengs rundt veiemodulen. Ved å budsjettere tid for begge ved oppstart unngår man de vanligste igangsettingsforsinkelsene.
Ofte stilte spørsmål
En vekttap mater sitter på lastceller og måler kontinuerlig vekten av beholderen og materialet. Kontrolleren sammenligner det målte vekttapet over tid med målmatingshastigheten og justerer skruhastigheten i sanntid, noe som gir gravimetrisk nøyaktighet selv når bulkdensiteten endres.
Volumetrisk dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Ved mating med vekttap er typisk nøyaktighet ±0,25–0,5 % av settpunktet under stabile forhold. Automatiske vektsystemer (økning i vekt) holder vanligvis ±0,5–1 % av målet. Manuell bulkveiing lander vanligvis i området ±2–3 % avhengig av skalaoppløsning og operatørteknikk.
Ja. De fleste dobbeltskruelinjer kan ettermonteres uten å bytte ut ekstruderen. Prosjektet legger vanligvis til matere, veieceller og et kontrollskap, omkartlegger kontrolllogikken, introduserer HMI-resepthåndtering og validerer den nye doseringsnøyaktigheten før serieproduksjonen starter.
Ved 40–80 % fyllstoffbelastning forårsaker tilsetning av alt pulver ved hovedbeholderen dårlig spredning og høy skrueslitasje. En sidemater introduserer fyllstoffet nedstrøms i den delvis smeltede polymeren, øker bulkdensiteten til pulveret ved negativ trykkvirkning og forbedrer fukting og gjennomstrømning.
Den fjerner tre feilkilder: operatørteknikk, skalaavlesningsforsinkelser og tetthetsdrift. Oppskrifter og alarmer er reproduserbare, hver batch logges, og materen korrigerer seg selv kontinuerlig – slik at pellets oppfyller samme mål fra batch til batch.


