

 ENG
En PP-platelinje som produserer 1,5 mm-ark med 350 kg/t går fint om morgenen, og deretter går tykkelsen med 0,2 mm etter bytte av skjermpakke. Operatøren strekker seg etter avtrekkskontrollen, men den virkelige årsaken er vanligvis matristemperaturen som mister stabiliteten ettersom ekstruderens mottrykk endres. I PP- og PE-plateekstrudering avhenger kvaliteten av at hele linjen - ekstruder, dyse, rullestabel, kjøletransportør og kutter - fungerer som ett system. Å forstå disse interaksjonene er det som lar et team finne feil raskt og holde brettet i toleranse.
Hva er en PP PE-plateekstruderingslinje?
En PP PE-plateekstruderingslinje er et kontinuerlig produksjonssystem som smelter polypropylen- eller polyetylenpellets og former dem til flatt ark eller brett. Typisk ferdig tykkelse er 0,3–30 mm, og brettbredden er vanligvis 1.000–2.500 mm, avhengig av flatdysen og poleringsrullens bredde.
Prosessen går i seks trinn, og hvert trinn må matches med det neste, ellers dukker det opp feil.
- Fôring — pellets og tilsetningsstoffer doseres inn i beholderen; gravimetriske matere stabiliserer produksjonen når formuleringen endres.
- Smelting og formidling — skruen smelter polymeren og bygger stabilt trykk; utilstrekkelig dreiemoment viser seg som økende.
- Filtrering og dø — en skjermveksler fjerner geler og forurensninger, og den flate formen sprer smelten jevnt over hele bredden.
- Polering — en stabel med tre ruller presser smelten til målmålet og kontrollerer overflateglansen.
- Avkjøling — ruller eller kjølesenger fjerner varmen gradvis for å unngå forvrengning og gjenværende stress.
- Opphaling og skjæring — avtrekkeren holder spenningen konstant; en skjær, sag eller opptrekker gjør den endelige lengden.
Skjemaet nedenfor viser en typisk enkeltskruebasert linje. For formuleringer som trenger intensiv blanding - fylt PP, fargemasterbatch eller resirkulert innhold - co-roterende dobbeltskrue ekstrudere er ofte foretrukket som smelteenhet på grunn av deres høyere dispersive blandekapasitet.
Kjernekomponenter som bestemmer styrekvalitet
Ekstruderen, formen og poleringsrullen danner kvalitetstrekanten til en brettlinje. Hvis en er underdimensjonert eller ikke samsvarer, viser brettet det umiddelbart. Tabellen viser hovedkomponentene og de typiske defektene de forårsaker når matchingen er feil.
| Komponent | Hovedfunksjon | Typisk defekt hvis den ikke samsvarer |
|---|---|---|
| Ekstruder | Smelter polymer, gir jevn smelte | Utgangseffekten stiger, smeltetemperatursvingninger |
| Skjermskifter | Fjerner geler og forurensninger | Svarte flekker, formlinjer |
| Flat die | Fordeler smelte over hele bredden | Tykke eller tynne kanter, ujevn tykkelse |
| Polering stack | Stiller inn tykkelse og overflatefinish | Bølget overflate, glansforskjeller |
| Avkjøling section | Fjerner varme uten å introdusere stress | Krølling, tap av flathet |
| Haul-off og kutter | Opprettholder spenningen, kutter til lengden | Lengdevariasjon, ripete overflate |
Skruemoment er den mest underkjøpte spesifikasjonen om bord. En linje som kjører myke pellets med 5 Nm/cm³ kan stoppe når den samme skruen møter 30 % resirkulert flak eller kalsiumkarbonatfyllstoff. Produsenter som planlegger å endre formuleringer senere bør kjøpe en maskin med høyere dreiemoment fra starten.
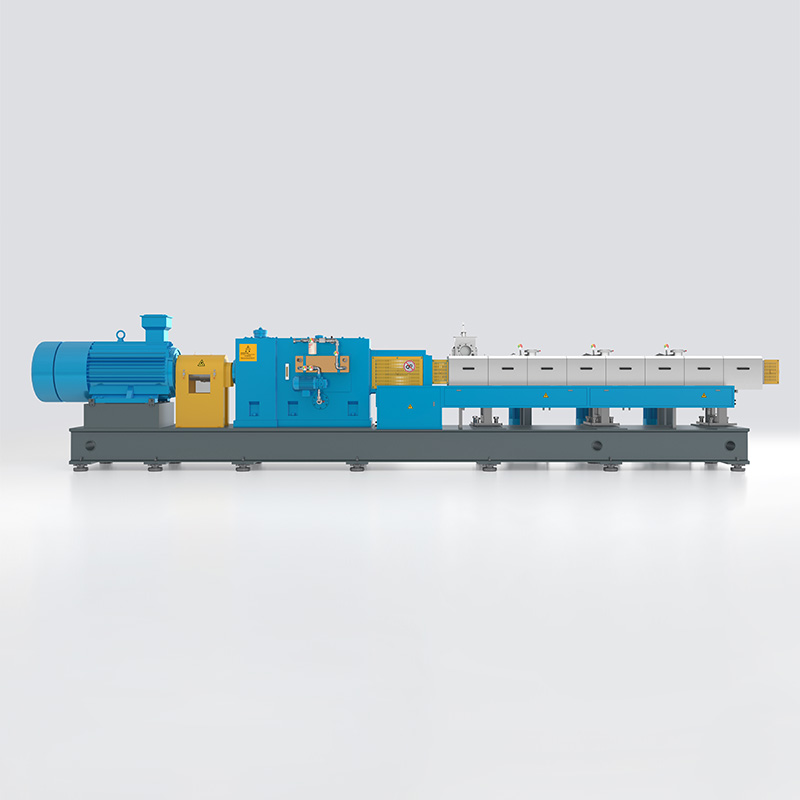 KTS høyytelses dobbeltskrueekstruder for modifisert ingeniørplast KTS-serien tilbyr et spesifikt dreiemoment på 14 Nm/cm³, noe som gjør den egnet for høyviskositet og modifisert ingeniørplast. Hvis linjen din kan behandle resirkulerte flak eller mineralfyllstoffer, hjelper denne designen med høyere dreiemoment til å opprettholde gjennomstrømmingen og unngå stopp. Se produkt →
Prosesstemperaturer som bestemmer arkkvaliteten
PP og PE er semikrystallinske. Tønnen må varme polymeren godt over smeltepunktet, mens dyse- og rulletemperaturer kontrollerer overflatefinish og endelig krystallinitet. Riktige soneinnstillinger er den raskeste måten å kutte skrap på.
| Sone | PP settpunkt | HDPE settpunkt |
|---|---|---|
| Fôrsone | 50–80 °C | 50–70 °C |
| Tønne sone 1 | 180–200 °C | 170–190 °C |
| Tønnesone 2–4 | 200–230 °C | 190–220 °C |
| Adapter og smeltepumpe | 210–230 °C | 200–220 °C |
| Flat die | 200–230 °C | 190–220 °C |
| Rullstabel | 60–100 °C | 60–90 °C |
Smeltetemperaturvinduene til de to polymerfamiliene sammenlignes nedenfor.
En praktisk regel: Hvis brettoverflaten blir matt eller ru, sjekk dysetemperaturen først. Et fall på 20 °C ved dyseleppen kan skape samme defekt som en slitt rull. Før en temperaturlogg per produkt og sammenlign den med tidligere gode kjøringer.
Utgangshastigheter og linjestørrelse
Effekten avgjør hvor mange kvadratmeter brett linjen kan produsere i timen, og det er det første antallet kjøpere sammenligner. Diagrammet viser typiske ytelsesområder for PP-plate av ekstruderingskvalitet på enkeltskruelinjer med forskjellige skruediametre.
Dimensjonering er en balanse mellom skruutgang, dysebredde og rullebredde. En 120 mm ekstruder ved 400–600 kg/t kan fylle en 1200 mm dyse med 2 mm plate; den samme gjennomstrømningen på en 2500 mm dyse gir tynnere plate med mindre skruhastighet og dyseavstand er justert. Alltid størrelse fra målproduktlisten, ikke fra maksimal skrueeffekt.
For stor kapasitet holder en høyvolumsekstruder med dypere riller produksjonen høy ved lavere skruhastighet, noe som senker smeltetemperaturen og energikostnaden per tonn.
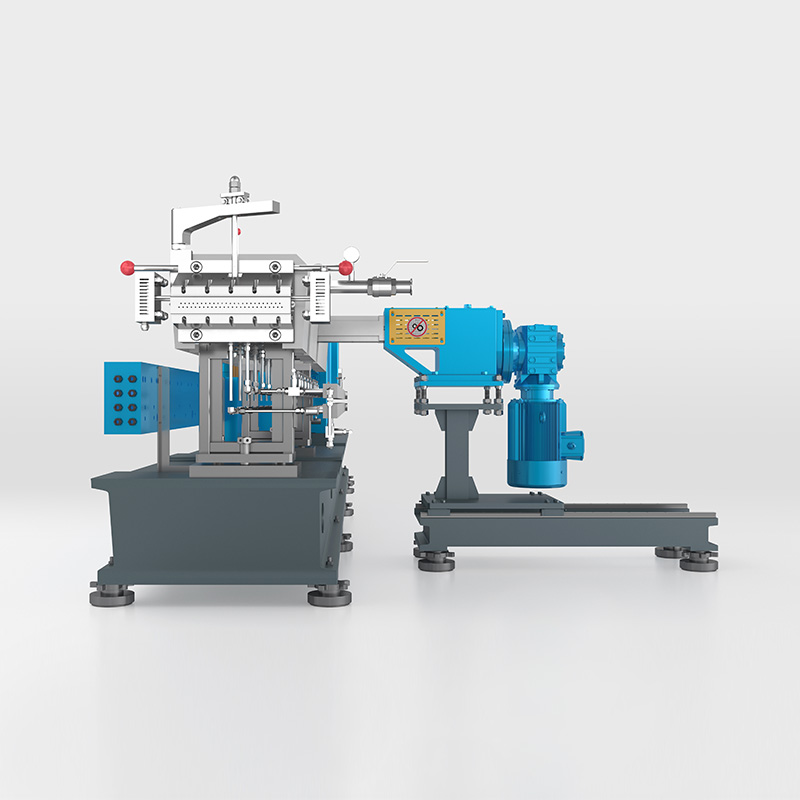 KTD høyvolumsekstruder med dype skruer for høyfyllingsapplikasjoner KTD-serien har et spesifikt dreiemoment på 11 Nm/cm³ og en høy spaltedybde, designet for høyfyllende, reaktive og varmefølsomme materialer. Den passer linjer med stor kapasitet der lavere skruehastighet og dypere bevegelser kan redusere smeltetemperatur og energikostnader. Se produkt →
PP vs PE: Hvordan materialoppførsel endrer oppsettet
Å velge PP eller PE endrer maskininnstillingene mer enn de fleste kjøpere forventer. Radardiagrammet oppsummerer egenskapsbalansen som driver styredesign og prosessbeslutninger.
Tre forskjeller betyr mest på gulvet. HDPE smelter 10–20 °C lavere enn PP, så fattemperaturen reduseres. PE krymper mer ved kjøling, så rullestabelen og kjøleseksjonen må kontrollere flatheten i stedet for å trekke arket stramt. PP gir et stivere bord; PE gir bedre slagstyrke og kjemikaliebestandighet ved lav temperatur.
| Eiendom | PP | HDPE | Effekt på linjen |
|---|---|---|---|
| Tetthet (g/cm³) | 0,90–0,91 | 0,94–0,96 | Høyere platevekt per kvadratmeter for PE |
| Smelteområde | 160–170 °C | 130–140 °C | Lavere tønnesettpunkter for HDPE |
| Stivhet | Høyere | Moderat | PP tillater nedmåling for samme stivhet |
| Krymping ved avkjøling | 1,0–2,5 % | 2,0–4,0 % | HDPE trenger mer kontrollert kjøling for å holde seg flat |
| Overflate glans | Bra | Lavere | Rulltemperatur satt høyere for PP-glans |
Vanlige anvendelser av PP og PE Board
Markedene for PP- og PE-plater overlapper hverandre, men hvert materiale leder i forskjellige kategorier. Å matche materiale til applikasjon er vanligvis det første spørsmålet kundene stiller.
- Termoformende emballasje: PP-ark for brett, matbeholdere og ferdigmatpakker; stabil tykkelse er nødvendig for jevn veggfordeling.
- Skrivesaker og kontorrekvisita: gjennomsiktig PP-plate for mapper, presentasjonsomslag og permer; høy glans og lav dis betyr noe her.
- Konstruksjon og forskaling: PE-plate for beskyttende foringer, kabelavstandsstykker og gjenbrukbare forskalingspaneler; slagstyrke og fuktmotstand er nøkkelen.
- Bilinteriør: PP-plate for bagasjerom og trimstøtte; langsiktig varmebestandighet og dimensjonsstabilitet er avgjørende.
- Kjemikalie- og matkontakt: PE skjærebrett og tankforinger; motstand mot kjemikalier og rengjøringsmidler er viktigere enn glans.
En produsent som bytter mellom applikasjoner endrer linjeinnstillinger, men den samme linjen håndterer vanligvis hele utvalget hvis skrue- og rullestabelen var spesifisert for det.
Hvordan velge en PP PE-plateekstruderingslinje
En styrelinje er en investering på 10 til 20 år. De fem kontrollene nedenfor forhindrer de vanligste feilene i nye linjeprosjekter.
- Tilpass dreiemomentet til formuleringens veikart. Hvis fremtidige produkter kan inneholde fyllstoffer, resirkulert innhold eller flammehemmere, velg en ekstruder med høyere dreiemoment nå; ettermontering av dreiemoment senere er langt dyrere.
- Størrelsesformens bredde og tykkelse til din faktiske produktliste. En bred dyse er effektiv for bredbrett, men sløsing for et smalt produkt som kjøres tre dager i uken.
- Inspiser stabelen for poleringsrull. Rulldiameter, kromfinish, uavhengig gapjustering og kjølekretser definerer maksimal glans og flathet du kan selge.
- Kontroller trekk og kutter ved maksimal linjehastighet. Mange linjer er begrenset ved nedstrøms trekking og skjæring lenge før ekstruderen når sin produksjon.
- Bekreft leverandørens støttestruktur. Igangkjøring, reservedeler og prosesstrening bestemmer hvor raskt linjen når designutgang.
Skruemoment har sterkest effekt på langsiktig fleksibilitet. Dette dreiemoment og kraftanalyse forklarer hvorfor kraftsystemet aldri bør være underdimensjonert.
Hvis du allerede kjører en linje og begrensningen er kapasitet eller produktbytte, a oppussingsprosjekt kan modernisere ekstruderen og nedstrøms til lavere kapitalkostnader.
Til slutt, vær realistisk om automatisering. En grunnlinje med manuelt skjermskifte er billigere å kjøpe og enklere å vedlikeholde; trange toleranser eller et lite mannskap rettferdiggjør automatisk måling. For standardprodukter dekker en kostnadseffektiv serie kjerneprosessen og gir budsjett til automatiseringen som betyr mest.
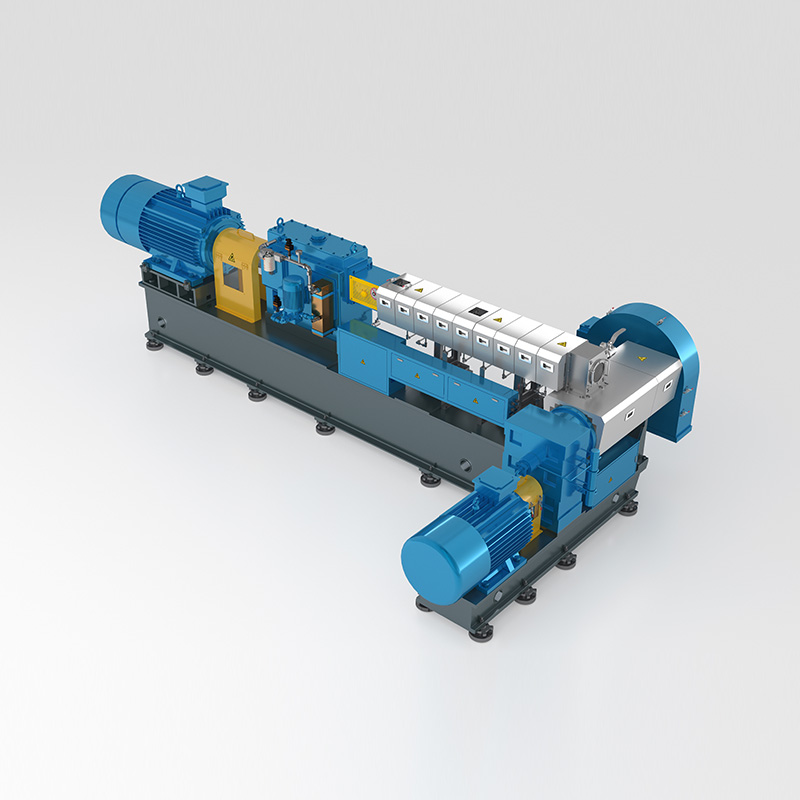 ECO kostnadseffektiv ekstruderserie for budsjettbevisste blandere ECO-serien gir et spesifikt dreiemoment på 9 Nm/cm³, og tilbyr et økonomisk alternativ for å produsere modifisert ingeniørplast. Den matcher behovene til standardprodukter, slik at du kan allokere budsjett til automatisering eller andre prosesskontroller som betyr mest. Se produkt →
Ofte stilte spørsmål
Q1. Hva er forskjellen mellom PP- og PE-plateekstrudering?
PP-plate er stivere, mer gjennomsiktig og motstår høyere temperaturer, mens PE-plate gir bedre kjemikaliebestandighet og slagstyrke ved lav temperatur. Hovedlinjeforskjellene er tønnetemperatur, rulletemperatur og kjølekontroll.
Q2. Hvilket tykkelsesområde kan en PP-plateekstruderingslinje produsere?
En typisk linje dekker 0,3 mm til 30 mm. Tynt ark er avhengig av presis rullegap og høy linjehastighet; tykt bord trenger lavere hastighet og en lengre kjøleseksjon for å forhindre synkemerker.
Q3. Kan samme linje behandle både PP og PE?
Ja, de fleste linjer kan bytte mellom PP og PE. Omstillingen krever nye temperatursettpunkter, justering av rulletemperatur og vanligvis en renseblanding. Skruen må være konstruert for begge smelteviskositeter.
Q4. Hvor mye koster en PP PE-plateekstruderingslinje?
Kostnaden avhenger av ekstruderstørrelse, dysebredde, nedstrømskonfigurasjon og automatiseringsnivå. For å få et realistisk tall, send leverandøren dine målprodukter, tykkelsesområde, bredde og årlig produksjon.
Q5. Hvorfor har brettet bølgekanter eller tykkelsesvariasjoner?
De vanlige årsakene er ustabil smeltetemperatur, en slitt skrue eller dyseleppe, feil rullegap og uoverensstemmelse med avtrekkshastighet. Sjekk smeltetrykkvariasjonen først - den peker vanligvis på ekstruderen eller silpakken.
Q6. Kan en dobbeltskrue-ekstruder brukes til PP-plateproduksjon?
Ja, dobbeltskrue-ekstrudere brukes når brettformuleringen inneholder pigmenter, fyllstoffer eller resirkulerte flak som trenger intensiv blanding. De muliggjør også in-line-kompoundering, og produserer brett direkte fra en tilpasset formulering.


